


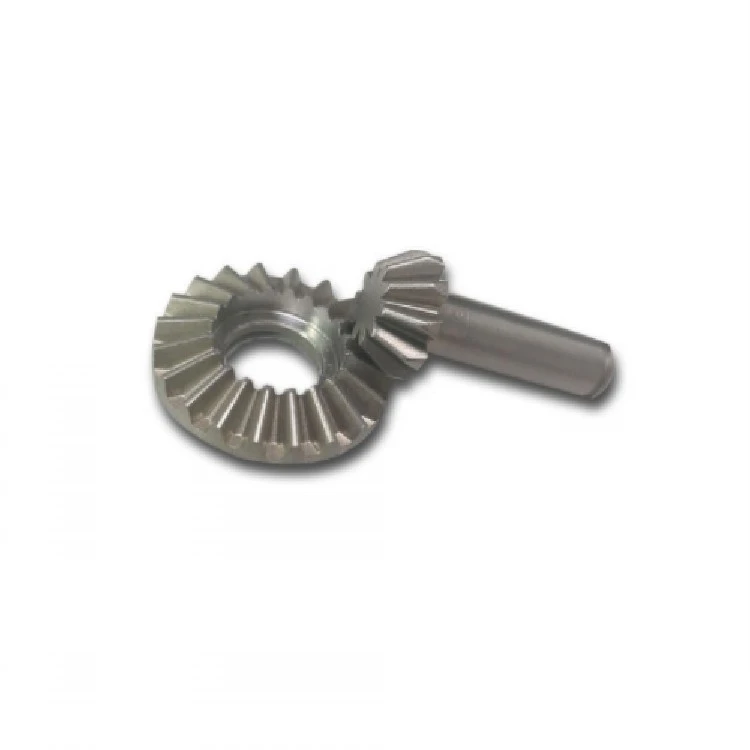

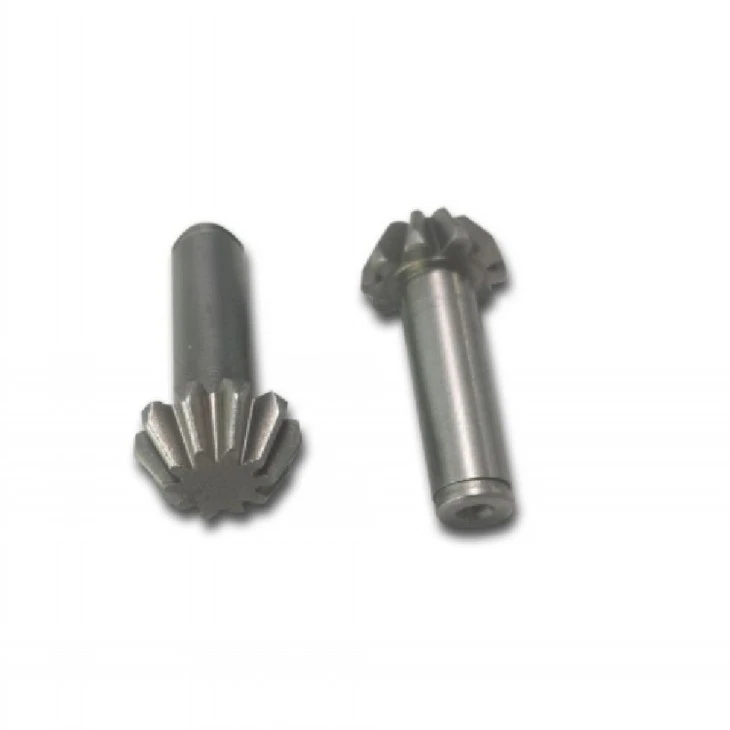
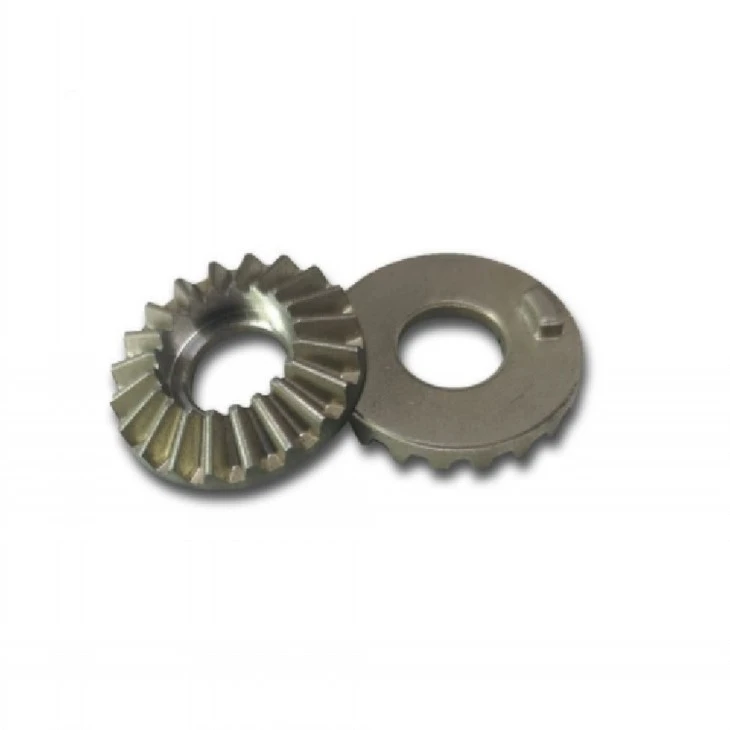
Mažos kūginės pavaros PM sukepinta dalis
Miltelinės metalurgijos spiralinė kūginė pavara yra susijusi su krumpliaračio dalimi. Jame yra nupjautas krumpliaračio korpusas, krumpliaračio velenas yra sujungtas su krumpliaračio korpuso didžiojo galo centru; keli tolygiai paskirstyti spiraliniai kūginiai dantys yra išdėstyti ant krumpliaračio korpuso perimetro; spiralinių kūginių dantų su užapvalintais kampais išorinė sienelė, danties viršus ir abi danties šaknies pusės.
produkto pristatymas
|
Mažos kūginės pavaros PM sukepinta dalis |
||||||
|
Prekė |
Medžiaga |
Gamybos procesas |
Sukepinimo temperatūra |
Pelėsiai |
Pasirinktinis |
|
|
Mažo kūgio dantų miltelių metalurgija |
440c |
Miltelinė metalurgija |
1550 laipsnių |
Pritaikyti |
Taip |
|
|
Cheminė sudėtis |
C :0.95-1.20 Si: mažesnis arba lygus 1.{1}} Mn: mažesnis arba lygus 1.00 S : mažesnis arba lygus 0.030 P : mažesnis arba lygus 0.035 Cr:16.{1}}.00 Ni: leidžiama turėti Mažiau arba lygu 0.60 |
|||||
|
Turimos medžiagos |
Mažai anglies išskiriantis nerūdijantis plienas, titano lydinys (Ti, TC4), vario lydinys, volframo lydinys, kietasis lydinys, aukštos temperatūros lydinys (718, 713) |
|||||
Produkto privalumai
|
Lygumas |
Matmenų tikslumas |
Produkto tankis |
Išvaizdos gydymas |
Tinkamas svoris |
|
Šiurkštumas 1-5μm |
(±{{0}},1 proc. -±0,5 proc.) |
92-95 proc |
Veidrodinis atspindys |
0.03g-400g) |
|
Mechaninės savybės |
Kietumas: atkaitintas, mažesnis arba lygus 269HB; Grūdinimas ir grūdinimas, didesnis arba lygus 58 HRC Mechaninis elgesys: Vidinis įtempis (250 N/mm2) Tempiamasis stipris (560 N/mm2) EL(18 proc.) HB(250) |
|||
|
Karščio gydymas |
1) Atkaitinimas, lėtas aušinimas 800-920 laipsniu ; 2) gesinimas, alyvos aušinimas 1010-1070 laipsniu ; 3) Grūdinimas, greitas aušinimas 100-180 laipsniu ; 4. Įkaitinimo temperatūra, 649 laipsniai -816 laipsniai . |
|||
Miltelinės metalurgijos spiralinė kūginė pavara yra susijusi su krumpliaračio dalimi. Jame yra nupjautas krumpliaračio korpusas, krumpliaračio velenas yra sujungtas su krumpliaračio korpuso didžiojo galo centru; keli tolygiai paskirstyti spiraliniai kūginiai dantys yra išdėstyti ant krumpliaračio korpuso perimetro; spiralinių kūginių dantų su užapvalintais kampais išorinė sienelė, danties viršus ir abi danties šaknies pusės.
Qinhuangdao Zhongwei Precision Machine Parts Co., Ltd., Presavimo formavimo skyrius (PM) specializuojasi miltelinės metalurgijos produktų, tokių kaip didelio tikslumo, žemo triukšmo alyva impregnuoti guoliai ir aukštos kokybės mechaninės konstrukcinės dalys, gamyboje. Injection Molding Division (MIM) specializuojasi sudėtingų, didelio stiprumo, didelio tikslumo dalių gamyboje, turinčioje didelę patirtį ir aplinkos apsaugą. Įmonė įsikūrusi Qinhuangdao mieste, kur Qinshihuang patenka į jūrą, Hebei provincijoje. Geresnė geografinė padėtis, patogus susisiekimas. Pagrindinė produkcija – vario, geležies, geležies vario pagrindu alyva impregnuoti guoliai, krumpliaračiai, kumšteliai, nerūdijančio plieno detalės ir kitos mechaninės dalys bei įvairios specialios formos konstrukcinės dalys. Plačiai naudojamas buitinės technikos, automobilių, motociklų, elektrinių įrankių, biuro įrangos, tekstilės mašinų, maisto mašinų, spynų, baldų, žaislų ir kitose pramonės šakose.
Koks yra miltelių metalurgijos gamybos procesas? Miltelinės metalurgijos technologija sparčiai vystėsi, o nuolat atsirandant naujiems gamybos procesams ir techninei įrangai tapo svarbia šiuolaikinės pramonės dalimi. Miltelinės metalurgijos gamybos procesą galima suskirstyti į penkis etapus: miltelių gamyba → maišymas → formavimas → sukepinimas → tolesnis apdorojimas.
1. Frezavimas:
Purškimas yra žaliavų pavertimo milteliais procesas. Įprasti pulverizavimo metodai apima oksido redukcijos metodą, purškimo metodą, elektrolizės metodą, besisukančio elektrodo metodą ir mechaninį smulkinimo metodą.
2. Mišinys:
Maišymas yra įvairių reikalingų miltelių maišymo tam tikra proporcija ir homogenizavimo procesas, kad būtų pagaminti miltelių ruošiniai. Maišymo būdas skirstomas į tris tipus: sausą, pusiau sausą ir šlapią. Išankstinio miltelių maišymo proceso metu dėl skirtingo skirtingų komponentų dalelių savitojo svorio miltelių maišymo proceso metu įvyks segregacija. Tianshi miltelių metalurgijos rišiklis gali veiksmingai pagerinti segregaciją. Dėl skirtingų dalelių dydžių ir netolygaus pasiskirstymo milteliuose poringumas lengvai padidės. , rišiklis gali tinkamai paskirstyti daleles, užpildyti poras ir pagerinti kompaktišką stiprumą.
3. Formavimas:
Formavimas – tai tolygiai sumaišyto mišinio sudėjimas į štampą ir presavimas į tam tikros formos, dydžio ir tankio gabalėlį. Dažniausiai naudojami formavimo būdai yra kambario temperatūros presavimas ir kaitinimo preso formavimas. Tianshi miltelių metalurgijos tepalai gali veiksmingai sumažinti vidinę ir išorinę trintį, sumažinti presavimo slėgio praradimą, padidinti kompaktiško tankio tankį, o išėmimo proceso metu gali sumažinti išėmimo jėgą ir pailginti formos tarnavimo laiką, kad dalys turėti geresnę paviršiaus apdailą.
4. Sukepinimas:
Sukepinimas yra difuzijos, suvirinimo ir perkristalizavimo tarp parisoninių dalelių procesas sukepinant, kad miltelių dalelės būtų tvirtai suvirintos, poros sumažinamos, tankis padidėja ir galiausiai gaunamas „kristalų derinys“. gauti tam tikras reikalingas fizines ir mechanines savybes.
5. Tolesnis apdorojimas: miltelinės metalurgijos gaminiai gali būti naudojami iškart po sukepinimo; tačiau kai gaminiui keliami aukšti eksploatacinių savybių reikalavimai, dažnai reikalingas tolesnis apdorojimas. Dažniausiai naudojami tolesnio apdorojimo metodai:
1) Formavimas: sukepintas dalis įdėkite į formavimo formą, panašią į štampo struktūrą, ir dar kartą paspauskite presą, kad pagerintumėte dalių matmenų tikslumą ir sumažintumėte dalių paviršiaus šiurkštumą, kuris naudojamas sukepinimo procesui pašalinti. . Nedidelė jo sukelta deformacija.
2) Panardinimas į aliejų: dalių įdėjimas į karštą aliejų 100–200 laipsnių temperatūroje arba alyvos įsiskverbimas į miltelių dalių poras vakuume. Aliejuje įmirkytos dalys gali pagerinti atsparumą dilimui ir neleisti dalims rūdyti.
3) Apdorojimas garais: Geležies pagrindu pagamintos dalys yra apdorojamos 500–600 laipsnių vandens garuose, kad susidarytų kieta ir tanki oksido plėvelė ant vidinio ir išorinio dalių paviršių, taip pagerinant dalių atsparumą dilimui ir neleidžiant dalims rūdyti. .
4) Vulkanizavimo apdorojimas: įdėkite dalis į išlydytos sieros rezervuarą 120 laipsnių temperatūroje, išimkite jas po daugiau nei dešimties minučių ir kaitinkite iki 720 laipsnių, apsaugodami vandenilį, kad poros dalių paviršiuje susidarytų sulfidai. Vulkanizavimas gali žymiai pagerinti dalių trinties mažinimą ir apdorojimo efektyvumą.
Metalo liejimo procesas

Aptikimo sistemos


Siųsti užklausą
