


Laikrodžio sagtis, pagaminta iš titano lydinio, vaško liejimo{0}}
Pamesto-vaško liejimas, taip pat žinomas kaip investicinis liejimas, yra tikslus liejimo metodas. Pagrindinis jo principas – pirmiausia sukurti vaško modelį, kurio forma būtų tokia pati kaip laikrodžio užsegimas, tada vaško modelio paviršių padengti keliais ugniai atsparios medžiagos sluoksniais, kad susidarytų monolitinis apvalkalas. Tada korpusas pašildomas, todėl vaško modelis išsilydo ir išteka, o korpuso viduje lieka ertmė, atitinkanti laikrodžio užsegimo formą.
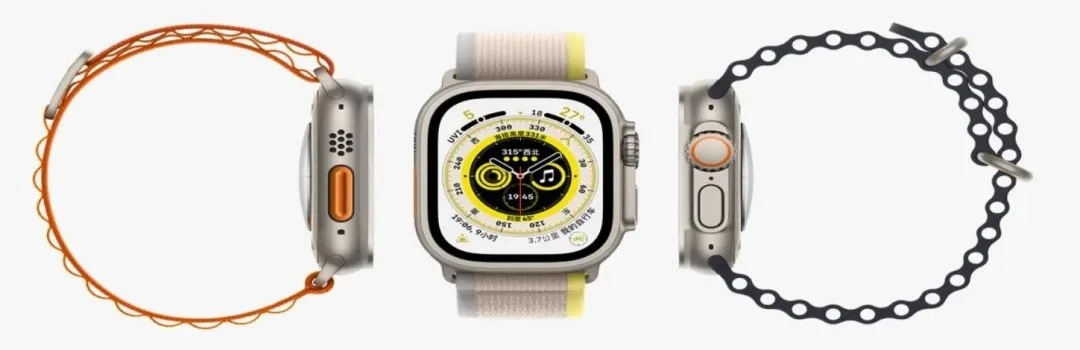
Pamesto{0}}juosmens liejimo proceso apžvalga
Pamesto-vaško liejimas, taip pat žinomas kaip investicinis liejimas, yra tikslus liejimo metodas. Pagrindinis jo principas – pirmiausia sukurti vaško modelį, kurio forma būtų tokia pati kaip laikrodžio užsegimas, tada vaško modelio paviršių padengti keliais ugniai atsparios medžiagos sluoksniais, kad susidarytų monolitinis apvalkalas. Tada korpusas pašildomas, todėl vaško modelis išsilydo ir išteka, o korpuso viduje lieka ertmė, atitinkanti laikrodžio užsegimo formą. Galiausiai į šią ertmę pilamas išlydytas titano lydinys, o jam atvėsus ir sustingus, korpusas sulaužomas, kad būtų gautas norimas laikrodžio užsegimas. Šis procesas gali pagaminti sudėtingų formų ir didelio tikslumo dalis, todėl jis idealiai tinka gaminiams, tokiems kaip laikrodžių užsegimai, kuriems reikalingas didelis matmenų tikslumas ir išvaizdos kokybė.
Titano lydinio medžiagos savybės
Titano lydinys yra lydinys, sudarytas iš titano kaip pagrindo ir kitų legiravimo elementų. Laikrodžių užsegimams titano lydinys turi daug privalumų. Pirma, jo tankis yra mažas, tik apie 60% plieno tankio, todėl laikrodis yra lengvesnis ir sumažina riešo įtempimą. Antra, titano lydinys pasižymi itin dideliu stiprumu, galintis atlaikyti įvairias išorines jėgas kasdieniniame naudojime, užtikrinantis užsegimo ilgaamžiškumą ir patikimumą. Be to, titano lydiniai pasižymi puikiu atsparumu korozijai, todėl drėgnoje arba prakaituotoje aplinkoje jie yra mažiau linkę į rūdis ir koroziją, todėl pailgėja laikrodžio užsegimo tarnavimo laikas. Be to, titano lydiniai yra biologiškai suderinami, draugiški odai- ir tinka visų tipų odai, todėl sumažėja alerginių reakcijų tikimybė.
Laikrodžio užsegimo dizainas ir vaško modelių kūrimas
Prieš išliejant laikrodžio užsegimą iš vaško, reikia kruopščiai suprojektuoti. Projektuojant reikia visapusiškai atsižvelgti į bendrą laikrodžio stilių, nešiojimo patogumą ir užsegimo funkcionalumą. Pavyzdžiui, užsegimo atidarymo ir uždarymo mechanizmas turi būti patogus, tuo pačiu užtikrinant saugų uždarymą. Remiantis projektiniais brėžiniais, iš vaško medžiagos pagamintas vaškinis laikrodžio užsegimo modelis. Vaško modelio tikslumas tiesiogiai veikia galutinio produkto kokybę; todėl reikalinga labai-tiksli apdirbimo įranga ir kvalifikuoti technikai. Vaško modeliui sukurti galima naudoti CNC apdirbimo ir graviravimo metodus, užtikrinant, kad matmenų tikslumas ir paviršiaus apdaila atitiktų reikalavimus.
Korpuso kūrimas
Užbaigtas vaško modelis pritvirtinamas prie spyruoklinio strypo, kad būtų suformuotas formos mazgas. Tada forma panardinama į ugniai atsparią dangą, užtikrinant vienodą dangos sluoksnį. Tada ant viršaus pabarstomas ugniai atsparaus smėlio sluoksnis ir šis procesas kartojamas keletą kartų, kad susidarytų tam tikro storio apvalkalas. Korpuso kokybė yra labai svarbi liejimo kokybei, kuri reikalauja pakankamo stiprumo, terminio stabilumo ir pralaidumo. Įvairūs dangų ir smėlio deriniai turi įtakos korpuso veikimui ir turi būti parinkti atsižvelgiant į titano lydinio charakteristikas ir liejimo proceso reikalavimus. Dengiant ir dengiant smėliu, būtina atidžiai kontroliuoti kiekvieno sluoksnio storį ir vienodumą, kad būtų išvengta defektų, tokių kaip burbuliukai ir įtrūkimai.
Devaškavimas ir deginimas: Forma su apvalkalu dedama į vaško šalinimo įrenginį, kur kaitinant išsilydo ir pašalinamas vaško raštas. Vaško šalinimo temperatūra ir laikas turi būti kruopščiai kontroliuojami, atsižvelgiant į vaško medžiagos savybes ir apvalkalo storį, kad būtų užtikrintas visiškas vaško tirpimas ir pašalinimas. Pašalinus vašką, korpusas dedamas į degimo krosnį, kad būtų galima kūrenti aukštoje -temperatūroje. Deginant pašalinamas vaško ir drėgmės likutis iš korpuso, pagerinamas jo stiprumas ir šiluminis stabilumas. Šaudymo temperatūra paprastai yra nuo 800 iki 1200 laipsnių, o specifinė temperatūra ir laikas nustatomi atsižvelgiant į formos medžiagą ir liejimo procesą.
Titano lydinio lydymas ir liejimas: Titano lydinio žaliava kaitinama ir išlydoma naudojant vakuuminę indukcinę lydymosi krosnį. Lydymosi proceso metu turi būti griežtai kontroliuojama lydymosi temperatūra, laikas ir krosnies atmosfera, kad būtų užtikrinta titano lydinio cheminė sudėtis ir grynumas. Kadangi titano lydiniai yra labai chemiškai reaktyvūs ir lengvai reaguoja su tokiais elementais kaip ore esantis deguonis ir azotas, lydymosi procesas turi būti atliekamas vakuume arba inertinių dujų apsauga. Kai titano lydinys visiškai išsilydo ir pasiekia reikiamą liejimo temperatūrą, jis greitai supilamas į įkaitintą formą. Liejimo procesas turi būti sklandus ir greitas, kad būtų išvengta defektų, tokių kaip nepilnas užpildymas arba šaltas uždarymas.
Vėlesnis{0}}apdorojimas: titano lydiniui atvėsus ir sukietėjus, forma sulaužoma, o laikrodžio užsegimas nuimamas. Užsegimas nuvalomas, kad pašalintų pelėsių likučius ir oksido apnašas nuo paviršiaus. Smėliasrove ir poliravimas gali būti naudojamas valymui, kad paviršius būtų lygus. Tada užsegimas apžiūrimas matmenimis ir vizualiai, siekiant įsitikinti, kad jis atitinka dizaino reikalavimus. Nustačius matmenų nukrypimų ar paviršiaus defektų, galima atlikti atitinkamus koregavimus ir remontus. Galiausiai galinę sagtį galima apdoroti paviršiumi-, jei reikia, pvz., anoduoti arba galvanizuoti, kad būtų pagerintas jos atsparumas dilimui, atsparumas korozijai ir estetika.


Siųsti užklausą
